 上海生和精密机械有限公司

阀门壳体批量加工如何稳定精度?基准、夹具与刀具的系统方法
2阀门壳体孔系多、方向多、毛坯差异明显。本文从基准统一、夹具定位、切削顺序、刀具寿命、热稳定和测量闭环六个方面说明批量精度控制方法。
查看全文全站搜索
批量加工出现超差时,现场最容易直接调整程序补偿,但如果原因没有确认,补偿可能暂时让一个尺寸回到中值,却把其他尺寸带偏。尺寸波动通常是测量、材料、定位、刀具、温度和设备状态共同作用的结果。建立固定的排查顺序,可以避免在多个变量之间来回试错。
应检查量具是否在校准有效期内、分辨率是否适合公差、测量方法和基准是否统一。让不同人员对同一批零件重复测量,观察重复性和再现性;对孔径、螺纹、同轴度等项目,还要确认量具、测头和测量位置一致。若测量系统本身的波动已经接近产品公差,后续对机床做任何调整都缺乏可靠依据。
把尺寸按照加工顺序绘制成趋势。数据围绕中心无规律散布,可能与毛坯、定位面异物或测量有关;尺寸持续向一个方向变化,常与刀具磨损、温升或补偿有关;数据突然跳变,则应优先检查刀具崩刃、夹具松动、换刀和程序切换。记录时间、工位、刀具编号、材料批次和操作人员,能显著缩小排查范围。
不同炉批材料的硬度、组织和切削性能可能不同,铸锻件余量不均也会改变切削负载。毛坯定位面有毛刺、砂粒或变形时,零件在夹具中的姿态会变化。可选取几件毛坯测量关键定位尺寸与余量,并对比异常发生前后的材料批次。必要时规定来料基准面、余量范围和清理要求。
清洁夹具定位点,检查定位销、支撑块、压紧元件和液压气动压力。通过同一工件重复装夹测量,判断夹具能否恢复到相同位置。薄壁件还要比较夹紧状态和松夹后的尺寸,排除夹紧变形。若切屑容易落在定位面,可增加吹屑、冲洗或到位检测,而不是依赖操作人员目测。
检查刀尖磨损、刃口崩损、刀柄跳动、紧固状态及实际伸出长度。将主轴负载、切削声音、表面质量和毛刺变化与尺寸趋势对照。更换新刀后如果尺寸立即恢复,说明刀具因素较大,但仍应分析寿命是否异常,例如冷却不足、参数不合理、排屑不畅或材料硬点都会缩短寿命。
冷机开机、暖机后和长时间连续加工的几何状态可能不同。记录环境温度、开机时长、冷却液温度以及关键尺寸,观察波动是否与时间相关。工艺上可以设置合理暖机流程、稳定的检测时间点和补偿管理,但不应频繁依据单件结果修改参数。冷却系统、润滑系统和热源分布也需要定期检查。
在前述因素排除后,再检查主轴、导轨、丝杠、转盘分度、动力头、联接件和伺服参数。可使用标准件或测试程序重复加工,分离工件因素与设备因素。涉及机械精度、参数备份和安全保护的操作应由具备资质的人员完成,不要在缺少记录的情况下随意调整核心参数。
处理尺寸波动的关键,是一次只改变一个主要变量,并保留调整前后的数据。上海生和精密机械有限公司可结合具体机型、工序、夹具与加工记录,协助客户梳理排查思路。若准备技术沟通,建议同时提供零件图、超差数据、测量方法、刀具信息、材料批次和异常出现的时间规律。
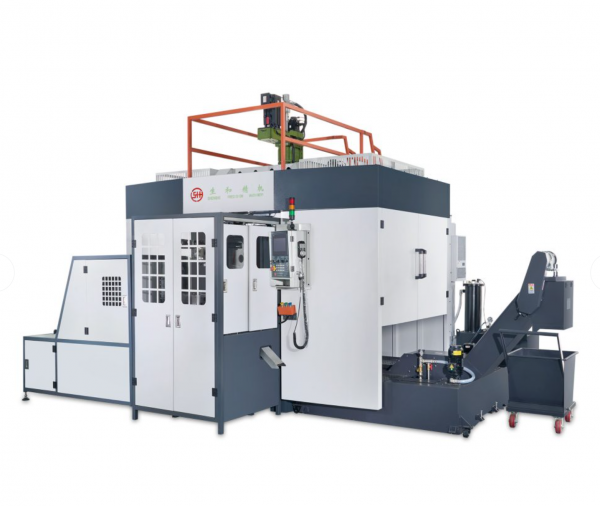
阀门壳体孔系多、方向多、毛坯差异明显。本文从基准统一、夹具定位、切削顺序、刀具寿命、热稳定和测量闭环六个方面说明批量精度控制方法。
查看全文
<一>、阀门机床的功能分析 阀门机床的种类有很多,我们可以简单分析一下阀门机床中的一种机床,不仅有X、Y轴,还有四个Z轴,在进行工作的时候可以达到X、Y、Z轴三轴联动,轴与轴之间可以同时...
查看全文

您好!请登录