 上海生和精密机械有限公司

多工位数控组合机床选型指南:从零件图纸到节拍核算的七个关键点
2多工位数控组合机床不是“轴数越多越好”。本文围绕零件图纸、工艺路线、节拍、精度、夹具、自动化和验收条件,说明项目选型前应完成的七项基础工作。
查看全文全站搜索
专用机床按照特定零件和工艺设计,验收质量直接影响后续量产。仅凭一件样品尺寸合格,无法证明设备在连续生产中稳定;只记录一次最快循环,也不能代表可持续节拍。将验收条件提前写入技术协议,并按统一方法执行,可以减少设备交付后的争议和返工。
双方应确认零件版本、材料牌号、毛坯来源、余量、公差、表面要求、目标产量和加工范围。验收用毛坯应接近真实量产状态,数量能够支持连续试切。刀具、夹具、冷却液、量具和测量环境也要明确由谁提供。若验收过程中临时改变图纸或毛坯,原有节拍和精度目标需要重新评估。
在切削前检查各轴运动、转盘分度、夹具松紧、润滑、冷却、排屑、照明、防护门、急停和报警功能。手动、单步和自动模式的权限与切换应清晰,程序和参数应有备份。安全门、联锁和防护装置必须按设计生效,不能为赶进度临时屏蔽。还应确认断电、断气或异常停机后的处置方式。
首件确认用于验证程序、刀具和测量方法,但验收不能止步于首件。应连续加工约定数量,覆盖设备从冷机到热稳定的过程,并记录换刀、清屑和抽检时间。若设备加工多种零件,应按技术协议完成代表性规格和换型验证。试切中出现的报警与调整应保留记录,而不是只展示最终合格样件。
对关键尺寸逐件或按约定频次测量,记录孔径、孔距、同轴度、垂直度、螺纹及表面质量。除了合格率,还应观察数据是否偏向公差一侧、是否随时间漂移以及换刀后是否产生跳变。双方使用同一基准、量具和测量方法;对争议尺寸,可提前约定复测流程和判定依据。
节拍起止点要写清楚,例如从夹具开始动作到下一循环可再次上料。自动循环中的转位、切削、快速移动、吹屑和开关门都应计入;人工抽检、刀具更换和补充物料可作为综合效率另行评估。不要只取最快的一次循环,应在连续运行中统计平均值和波动范围,确认瓶颈工位与方案计算一致。
检查刀具、过滤器、润滑点和易损件是否便于接近,排屑与清洁是否会干扰生产。由实际操作人员完成一次换刀、程序调用或产品换型,可以发现说明书之外的问题。报警信息应能指向具体工位和原因,常见故障的复位流程要简单清楚。对自动化单元,还需演练缺料、抓取失败和夹紧不到位等异常。
资料通常应包括操作说明、安全要求、电气图、气液压图、易损件清单、刀具清单、程序与参数备份、维护周期以及验收记录。培训对象应覆盖操作、工艺、设备和维修人员,并明确未经授权不得修改的参数。备件、专用工具和未完成事项要形成书面清单,约定责任人与完成时间。
好的验收不是寻找问题归属,而是确认设备已经具备稳定量产的条件。上海生和精密机械有限公司可根据项目技术协议组织方案评审、试切验证、操作培训与交付服务。客户提前准备真实毛坯、图纸、量具、产能目标和现场条件,有助于让验收结果更接近设备投产后的实际表现。
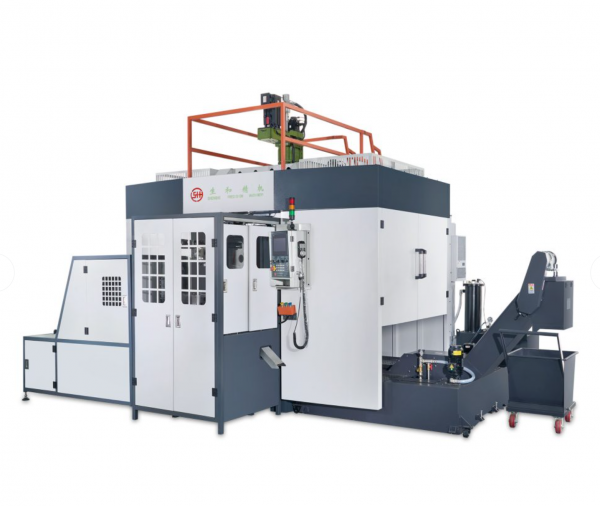
多工位数控组合机床不是“轴数越多越好”。本文围绕零件图纸、工艺路线、节拍、精度、夹具、自动化和验收条件,说明项目选型前应完成的七项基础工作。
查看全文
{一}、阀门机床故障分析 计算机技术、微电子技术、自动控制技术能各项技术的不断发展,使得传统的阀门机床技术以及不能满足日益需求的生产工艺等,进而基于PLC的阀门机床电气控制系统便在各个领域...
查看全文
自动化并非设备旁边增加机器人即可。本文从产量、零件稳定性、节拍、换型、安全、接口和维护能力出发,说明多工位机床自动上下料的投资判断与实施要点。
查看全文
您好!请登录