 上海生和精密机械有限公司

自动上下料什么时候值得上?多工位机床自动化改造的判断框架
4自动化并非设备旁边增加机器人即可。本文从产量、零件稳定性、节拍、换型、安全、接口和维护能力出发,说明多工位机床自动上下料的投资判断与实施要点。
查看全文全站搜索
阀门壳体常见搪孔、端面、螺纹、密封槽和侧孔等多方向特征,既要保证孔径和螺纹尺寸,又要控制同轴度、垂直度及密封面位置。批量生产中,偶尔做出一件合格品并不难,难的是在毛坯波动、刀具磨损和温升变化下持续稳定。要解决这个问题,需要把基准、夹具、刀具、切削顺序和检测看成一个系统。
如果不同工序使用互不关联的定位面,误差会在多次装夹中叠加。工艺规划时应优先选择稳定、面积足够且与关键孔系关系明确的基准,并尽可能让关键特征在一次装夹或同一基准体系下完成。测量时也要使用可重复建立的基准,否则现场会出现“机床测量合格、终检结果偏差”的现象。
阀门毛坯常存在分型线、拔模斜度、局部余量不均和表面不平。定位点落在不稳定区域,会导致每件零件的姿态不同。夹具应遵循限制自由度的原则,定位点尽量避开毛刺和浇冒口区域,并设置便于清屑的结构。对薄壁或异形壳体,夹紧力需要经过试切验证;压力过大可能在加工时保持尺寸,松夹后却发生回弹。
余量较大时直接精加工,容易因材料内应力和切削热导致尺寸漂移。通常应先通过粗加工去除主要余量,再安排稳定的精加工余量。对同轴孔、密封面或相互关联的孔系,应合理安排刀具进入方向和加工先后,减少翻面与基准转换。需要多工位协同的设备,还要避免某一工位切削负载过大,引起夹具或转盘的周期性扰动。
刀具磨损通常先表现为尺寸趋势变化、毛刺增大、表面质量下降或主轴负载上升。应为关键刀具建立寿命记录,结合加工件数、材料批次和尺寸趋势确定预防性更换点。镗刀、丝锥和成形刀具的调整方法要标准化,换刀后执行首件确认。若不同班组依靠经验随意补偿,会让过程数据失去参考价值。
开机初期与连续运行数小时后的热状态不同,关键尺寸应在设备达到稳定工作温度后评估。冷却液浓度、喷射位置和过滤状态会影响刀具温度与排屑效果。切屑滞留在定位面、夹具或孔内,不仅会划伤工件,还会改变装夹高度。对深孔、盲孔和螺纹工位,应检查吹屑、冲屑及过滤能力是否与节拍匹配。
抽检记录应包含时间、机台、工位、刀具、材料批次和测量人员。连续数据若缓慢向上或向下偏移,往往提示刀具磨损或温漂;数据突然跳变,则应优先检查定位面异物、夹具松动、刀具崩刃和程序补偿。对关键尺寸可设置预警带,在达到公差边界前处理,避免批量返工。
稳定精度的核心,是让每一次定位、夹紧、切削和测量都可重复。上海生和精密机械有限公司可结合阀门壳体图纸、毛坯样件、关键尺寸和目标节拍,对多工位加工方向、夹具结构、动力头配置及检测要求进行综合评估,为批量加工建立更清晰的过程控制基础。
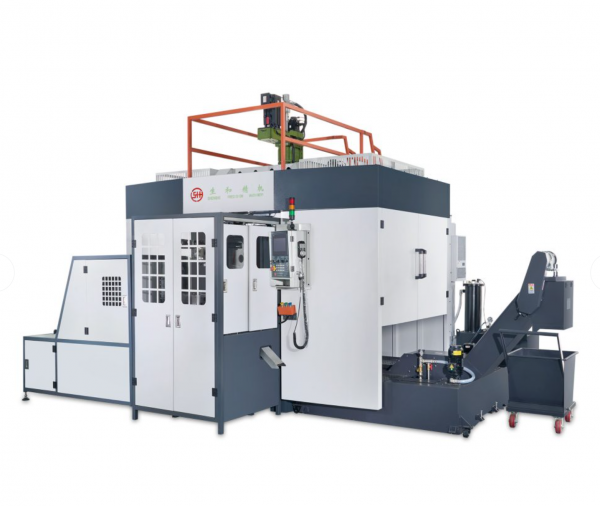
自动化并非设备旁边增加机器人即可。本文从产量、零件稳定性、节拍、换型、安全、接口和维护能力出发,说明多工位机床自动上下料的投资判断与实施要点。
查看全文
多工位数控组合机床如何在阀门零件批量加工中兼顾效率、精度与稳定性?本文从工序集中、伺服控制、选型要点、自动化配套和交付服务等方面进行解析。
查看全文专用机床验收不能只看一件样品和一次节拍。本文从验收前准备、功能检查、连续试切、精度统计、节拍口径、安全维护及交付资料七方面给出实用清单。
查看全文
<一>、阀门机床的功能分析 阀门机床的种类有很多,我们可以简单分析一下阀门机床中的一种机床,不仅有X、Y轴,还有四个Z轴,在进行工作的时候可以达到X、Y、Z轴三轴联动,轴与轴之间可以同时...
查看全文
您好!请登录